
进行齿条选型时,常见做法是直接指定 DIN 5、DIN 6 或 DIN 8。然而对于直线轴而言,更合理的评估方式是:先扣除减速机背隙、齿轮跳动、齿条安装、结构变形、反馈分辨率与热膨胀等误差,再确认整轴允许的定位误差中可分配给齿条的份额。
本文以 YYC 官网公布的齿距累积误差为依据,说明如何以数值而非等级来规定齿条精度,既避免过度设计,也避免指望齿条去弥补传动系统其他环节的不足。
1. 以公差数值取代等级作为规范依据
精度等级是便于沟通的简称,不宜作为唯一的验收依据。同样标为“DIN 6”,若所引用的标准与版本、测量项目、评定长度或参考温度不同,其实际含义也不相同。
YYC 齿条按照 DIN 867 基本齿廓制造,公差与精度等级依据 DIN 3962、DIN 3963 与 DIN 3967。
ISO 1328-1:2013 规定了单个渐开线圆柱齿轮齿面公差的分级。DIN 与 ISO 的等级即使数字相同,也不能直接视为等同;不同供应商标示的“DIN 6”,其保证的数值也未必一致。比较产品前,应先确认以下项目:
- 所引用的标准与版本
- 数值是指单个齿距、特定测量长度,还是整根齿条全长
- 齿距累积误差 Fp 的数值与评定长度
- 检测方法、检测条件与参考温度
- 规格是热处理及最终加工前的数值,还是加工后的数值
- 是否包含齿条拼接处的齿距控制
在同一分级体系内,等级数字越小,公差越严;但这并不代表装配后的整轴能达到同样的精度。
2. YYC 齿条各精度等级的齿距累积误差
图 1 与表 1 为 YYC 标准齿条(模数 2、斜齿)在官网公布的齿距累积误差 Fp,可用于比较不同精度等级与不同长度之间的差异。
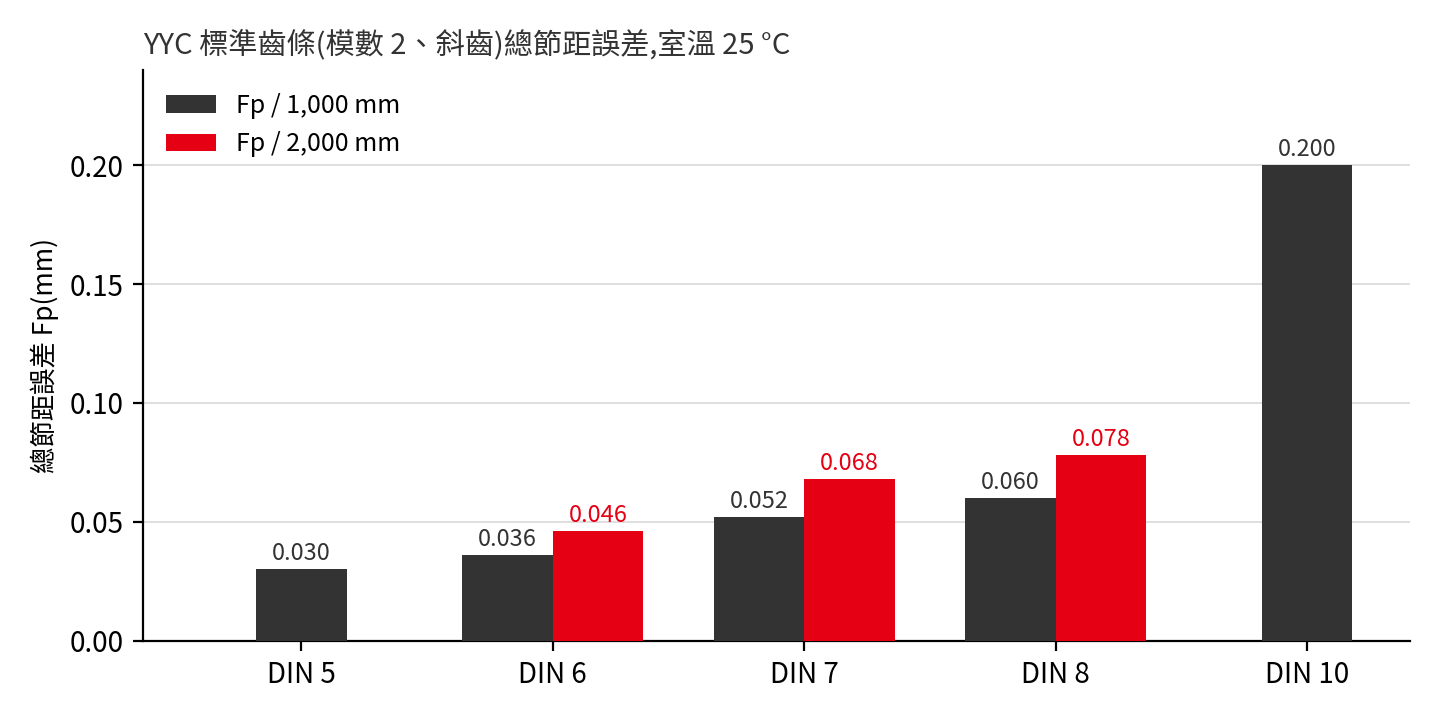
表 1 各精度等级的规格与 Fp / 1,000 mm
| 精度等级 | 齿面加工 | 热处理 / 硬度 | 材质 | Fp / 1,000 mm |
|---|---|---|---|---|
| DIN 5 | 磨齿 | 高频淬火 HRC 50–55 | S50C | 0.030 mm |
| DIN 6 | 磨齿 | 高频淬火 HRC 50–55 | S50C | 0.036 mm |
| DIN 7 | 磨齿 | 高频淬火 HRC 50–55 | S50C | 0.052 mm |
| DIN 8 | 精铣 | 无 | S50C | 0.060 mm |
| DIN 10 | 精铣 | 高频淬火 HRC 50–55 | S50C | 0.200 mm |
注:数值取自 YYC 官网模数 2 斜齿产品页,以室温 25 °C 为准。2,000 mm 规格的 Fp:DIN 6 为 0.046 mm,DIN 7 为 0.068 mm,DIN 8 为 0.078 mm。Fp 随模数增大而增加,例如 DIN 6、模数 5、1,000 mm 为 0.040 mm。若贵公司的验收测试以 20 °C 为准,请事先约定。实际规格以产品页、图纸或双方确认的规格为准。
DIN 5 仅提供 1,000 mm 长度(模数 2、3);DIN 6 至 DIN 10 的部分模数另提供 2,000 mm,各模数的供货长度以产品页为准。
由上述数据可知,齿条长度加倍时,Fp 并未成比例增加。以 DIN 6 为例,2,000 mm 齿条的 Fp 为 0.046 mm,低于 1,000 mm 数值的两倍(0.072 mm)。因此在长行程应用中,齿条长度与精度等级同样是关键参数,详见第 4 节。
3. 建立整轴误差预算
选型应以刀具中心点、滑台或工作位置的要求为出发点,而不是从齿条样本出发。首先需明确在指定行程与使用条件下,整轴所允许的定位误差。
齿条驱动轴的定位误差并非仅来自齿条本身,还包括齿条拼接、齿轮跳动、减速机空程、安装精度、结构变形、热膨胀与控制系统(图 2)。各项误差均应分配允许值;误差的合成方式(直接相加或统计方法)由机床厂决定,并以测量数据或经过验证的工程模型为依据。
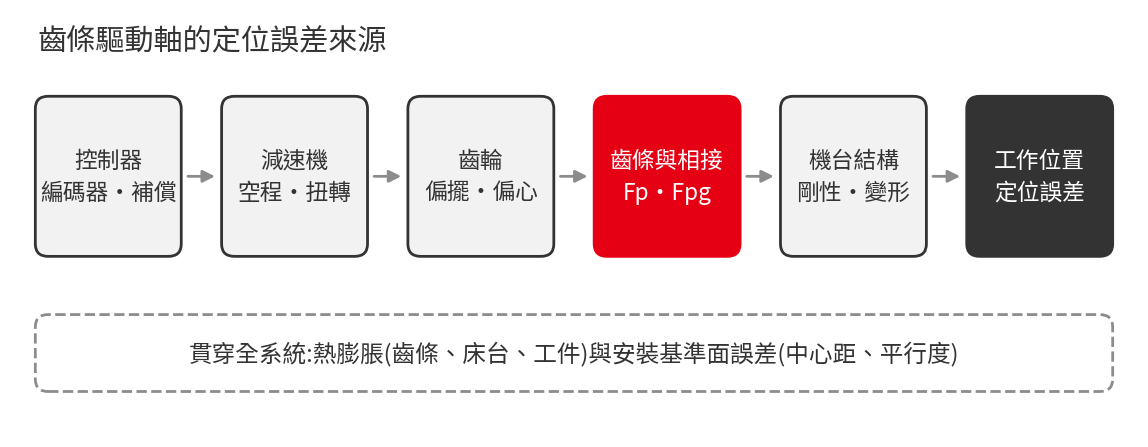
表 2 各误差来源与控制方法
| 误差来源 | 主要成因 | 控制方法 |
|---|---|---|
| 齿条 | 齿距累积误差与局部齿距波动 | 按评定长度规定公差,并确认检测数据 |
| 齿条拼接 | 拼接处齿距不连续、高低差或角度偏差 | 使用齿规定位,逐一检查每个拼接处 |
| 齿轮 | 跳动、齿形精度、安装偏心 | 控制内孔或花键配合、跳动与轴肩精度 |
| 减速机 | 空程、扭转变形、减速比误差 | 采用在实际负载扭矩下测得的背隙或空程数据 |
| 安装面 | 装配中心距、平行度、安装基准面误差 | 加工安装基准面,锁紧后检查齿条对位 |
| 结构 | 龙门、轴承、支架或底座变形 | 计算刚性,并以双向负载验证 |
| 热影响 | 齿条、床身与工件的热膨胀 | 规定温度范围,必要时进行补偿 |
| 控制器 | 编码器分辨率、跟随误差、补偿表 | 规划反馈架构与校准方法 |
确定齿条的分配额度后,选型就需要明确的数值上限,而不是“高精度”之类的定性描述。
4. 长行程与多根齿条拼接
行程超过单根齿条长度时,必须将拼接误差一并纳入评估。即使单根齿条的齿形质量良好,整轴仍可能产生过大的累积误差,或在各拼接处出现周期性振动。
4.1 齿条拼接误差的估算
根据 YYC 产品样本,多根齿条拼接后的误差可按下式估算:
两种长度混用时,各根齿条代入与其长度对应的 Fp。
4.2 计算示例:3,000 mm 行程
计算条件如下:
- 轴行程:3,000 mm,不使用齿距误差补偿
- 整轴允许最大定位偏差:0.20 mm,其中分配给齿条拼接误差 0.12 mm,其余 0.08 mm 留给其他误差来源
- 齿条:模数 2、斜齿;齿规:DIN 6 齿规,Fpg = 0.025 mm(DIN 5 拼接同样采用 DIN 6 齿规)
图 3 比较了三种齿条配置的拼接误差累计结果,计算过程列于表 3。
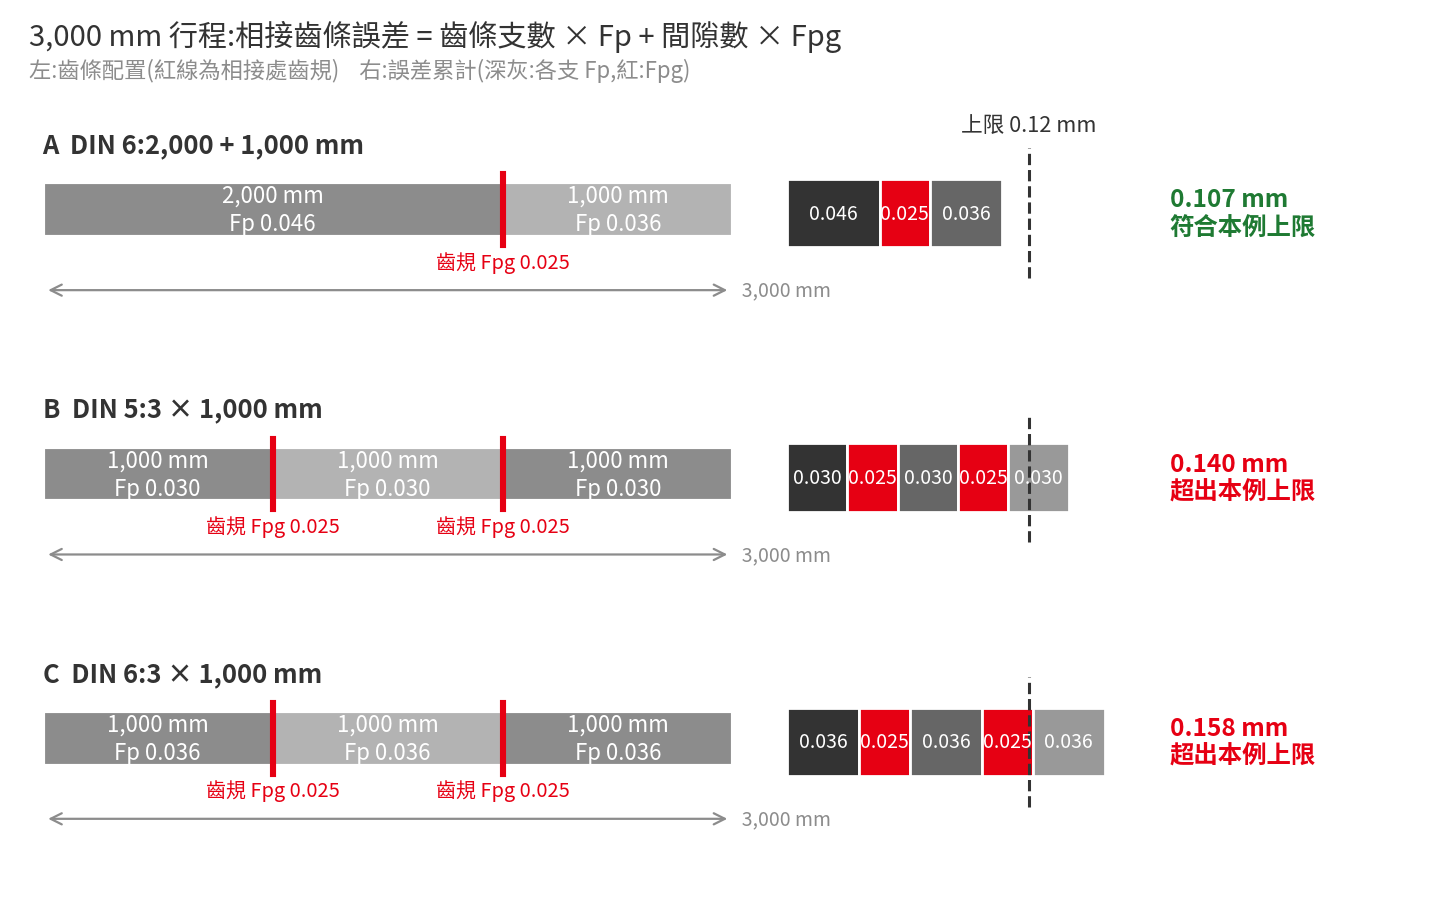
注:图中 Fp、Fpg 均为公差上限值,齿条拼接误差为各项上限直接相加的最大可能值,并非实测精度;0.12 mm 为本示例假设的分配额度。本示例用于说明选型方法。
表 3 齿条拼接误差计算结果
| 配置 | 齿条组合 | 计算式 | 结果 | 判定 |
|---|---|---|---|---|
| A | DIN 6:2,000 mm + 1,000 mm | 0.046 + 0.036 + 1 × 0.025 | 0.107 mm | 符合 |
| B | DIN 5:3 × 1,000 mm | 3 × 0.030 + 2 × 0.025 | 0.140 mm | 超出 |
| C | DIN 6:3 × 1,000 mm | 3 × 0.036 + 2 × 0.025 | 0.158 mm | 超出 |
配置 A 的拼接根数最少,误差累计为 0.107 mm,符合分配上限。配置 B 虽采用单根精度更高的 DIN 5,但需 3 根齿条与 2 处拼接,累计为 0.140 mm;配置 C 则为 0.158 mm。可见拼接处增加的齿规误差,可能抵消单根齿条精度的优势,仅凭等级数字无法判断。
需要说明的是,本示例旨在演示选型方法,并不表示配置 B、C 的齿条精度不足。表 3 采用的均为公差上限,齿条拼接误差为各项上限直接相加的最大可能值,0.12 mm 的分配额度也是假设条件;若整轴要求较宽松,或采用齿距误差补偿,同样的配置仍可能满足要求。
上式将各项误差直接相加,属于保守估算;实际拼接误差取决于各根齿条的误差分布与拼接施工质量。其余 0.08 mm 须涵盖齿轮安装、减速机空程、直线导轨对位、结构变形、热膨胀与控制误差;若上述项目合计已超过 0.08 mm,仅提升齿条等级仍无法达到目标。
4.3 拼接施工要点
多根齿条拼接时,应分别检查以下三项:
- 单根齿距表现:各根齿条的齿距累积误差与局部齿距波动
- 拼接连续性:前一根最后一齿至下一根第一齿的实际齿距
- 安装基准连续性:沿机床的齿条安装基准面、齿高位置、平行度与直线度
拼接根数越少,齿距不连续的几率越低,这也是 YYC 产品样本的设计建议。安装时应使用 YYC 齿规在每个拼接处定位,按顺序锁紧螺栓,并在最终扭矩锁紧后再次检查拼接处。仅测量安装基准面并不足够,因为拼接处的啮合状态才是影响运行的关键。
整个行程采用绝对定位时,累积误差最为关键;若工艺以短距离增量移动为主,则局部齿距波动、反向特性与重复定位精度的影响可能更大。
4.4 验收条件的定义
验收时应明确定义以下项目:
- 精度或偏差上限
- 评定长度与测量基准
- 测量方向与负载条件
- 参考温度(YYC 公布的数值以 25 °C 为准)
- 要求对象是齿条本身、安装后的齿条,还是整轴
- 最终精度报告是否允许补偿
5. 定位精度、重复定位精度与背隙的区别
以下性能项目定义不同,不宜混用:
表 4 性能项目与齿条精度等级的关系
| 性能项目 | 定义 | 提高齿条精度等级的效果 |
|---|---|---|
| 定位精度 | 全行程中,指令位置与实际位置的差异 | 齿距累积误差越小越有利,但最终结果仍取决于整轴与补偿 |
| 重复定位精度 | 相同条件下回到同一位置的能力 | 啮合一致性提高可能有帮助,但伺服调试、摩擦、温度与结构同样重要 |
| 反向误差 | 从相反方向到达同一位置的差异 | 仅靠提高齿条精度等级,无法消除减速机或啮合背隙 |
| 运行平稳性 | 速度波动、振动与传动一致性 | 齿形质量有帮助,但齿轮质量、对位、润滑与刚性同样关键 |
高精度齿条不等于零背隙。要降低反向误差,须控制装配中心距,并视需要搭配预压双齿轮、低背隙减速机、足够的结构刚性与适当的伺服控制。齿条也应搭配精度相当的 YYC 齿轮。
6. 提高齿条精度等级的适用条件
只有当齿条误差在整轴误差中占相当比例,且其他环节不会抵消改善效果时,提高齿条精度等级才有意义。
表 5 应用条件与建议做法
| 应用条件 | 建议做法 |
|---|---|
| 长距离绝对定位,定位公差严格 | 优先检查全行程的齿条拼接误差,包括齿条长度与拼接根数 |
| 高速轮廓加工或同步轴 | 一并评估局部齿距一致性、齿轮精度、动态刚性、润滑与伺服响应 |
| 负载下频繁换向 | 将背隙、减速机空程、啮合预压与扭转刚性列为主要设计条件 |
| 温度变化大或工艺发热 | 先计算热膨胀,再决定是否提高齿条精度等级,并规定补偿方式与参考条件 |
| 一般搬运,定位公差中等 | 若最大进给力、安装与使用寿命满足要求,精铣齿条可能已经足够 |
| 安装基准不佳或机架刚性不足 | 先改善机械结构与安装,再考虑提高齿条精度等级 |
热膨胀的数量级估算
一般碳钢或低合金钢的线膨胀系数约为每米每 °C 11–12 µm。以 3 m 长度、均匀升温 10 °C 估算:
该自由热膨胀量已超过第 4 节示例中整轴允许的 0.20 mm。实际变形量取决于齿条材质、温度分布、安装约束、基准结构与反馈配置,应按实际机床计算。
7. 询价所需信息
为提供合适的选型建议,询价时请提供以下信息:
- 总行程与有效定位长度
- 要求的定位精度、重复定位精度与反向误差
- 最高速度、加速度、工作周期与换向频率
- 移动质量、外部加工力与所需进给力
- 齿条安装方向、模数、齿型与可用安装空间
- 齿轮尺寸、减速比、减速机空程与电机数据
- 齿条根数与每根长度
- 安装基准面公差与预计的拼接方式
- 使用温度范围、粉尘环境、润滑方式与预期寿命
- 反馈位置,以及是否使用齿距误差补偿
8. 常见问题
齿条的 DIN 6 代表什么?
DIN 6 是齿条的精度等级。以 YYC 模数 2 磨齿斜齿齿条为例,在 25 °C 时,每 1,000 mm 的齿距累积误差为 0.036 mm 以下。数值随模数与长度而异,以产品页或图纸为准。
DIN 5 与 DIN 6 齿条有何区别?
以 YYC 模数 2 磨齿斜齿齿条为例,每 1,000 mm 的齿距累积误差,DIN 5 为 0.030 mm,DIN 6 为 0.036 mm。DIN 5 仅提供 1,000 mm 长度(模数 2、3),DIN 6 另有 2,000 mm。长行程时,拼接根数越少,齿条拼接误差越小,因此 2,000 mm 的 DIN 6 拼接后,可能优于 1,000 mm 的 DIN 5(见第 4.2 节示例)。
高精度磨齿齿条能否消除背隙?
不能。齿条精度等级主要影响齿距误差。要降低反向误差,还须控制装配中心距、采用低背隙减速机、确保结构刚性,必要时搭配预压双齿轮与适当的伺服控制。
多根齿条拼接时,如何保持精度?
每个拼接处使用齿规定位,按顺序锁紧螺栓,并在最终扭矩锁紧后再次检查。仅测量安装基准面并不足够。设计时也应尽量减少拼接根数。
精铣 DIN 8 或 DIN 10 齿条是否足够?
对于定位范围较宽的应用,若最大进给力、安装与使用寿命满足要求,精铣齿条可能就是合适的选择。以模数 2、1,000 mm 为例,S50C 精铣 DIN 8 的 Fp 为 0.060 mm,DIN 10 为 0.200 mm。YYC 的 DIN 8 精铣齿条有 S50C(未热处理)与 SCM440(调质)两种;DIN 10 为 S50C 经高频淬火(HRC 50–55)。未热处理的精铣齿条,其最大进给力通常较低,请以产品页标示的最大进给力为准。
结论:以整轴必须达到的性能作为规范
正确的齿条精度,并不是等级数字越小越好,而是在实际使用的齿条长度与拼接根数下,经确认的公差数值能够纳入整轴误差预算。
完整的规格,应将齿条的齿距表现,与齿条拼接、齿轮精度、减速机空程、安装、结构刚性、热变形、反馈及补偿一并考虑,既避免规格不足,也不为机床无法保持的精度支付多余成本。
YYC 原亿昌机械提供 DIN 5 至 DIN 10、模数 M1.5 至 M10 的直齿与斜齿标准齿条,加工方式包括磨齿与精铣,材质包括 S50C 与 SCM440;另有齿条与导轨一体化的导轨齿条。欢迎下载 YYC 电子样本,或提供应用条件,由 YYC 将齿条与齿轮视为完整传动系统进行评估。

