
ラックを選定する際、DIN 5、DIN 6、DIN 8 などを直接指定するのが一般的です。しかし直線軸においては、まず減速機のバックラッシ、ピニオンの振れ、ラックの取付、構造の変形、フィードバック分解能、熱膨張などの誤差を差し引き、そのうえで軸全体の許容位置決め誤差のうちラックに配分できる分を確認するほうが合理的です。
本稿では YYC 公式サイトで公表している累積ピッチ誤差に基づき、等級ではなく数値でラック精度を規定する方法を説明します。これにより過剰な仕様化を避けるとともに、伝動系の他の要素の不足をラックで補おうとすることを避けられます。
1. 等級ではなく公差値で規定する
精度等級はコミュニケーション上の略称であり、唯一の受入れ基準とすべきではありません。同じ「DIN 6」でも、引用する規格と版、測定項目、評価長さ、基準温度が異なれば、実際の意味も異なります。
YYC のラックは DIN 867 の基準ラック歯形に基づいて製造され、公差と精度等級は DIN 3962、DIN 3963、DIN 3967 に準拠しています。
ISO 1328-1:2013 は単体の円筒インボリュート歯車の歯面公差の等級を規定しています。DIN と ISO の等級は数字が同じでも同等とみなすことはできず、サプライヤーごとに表示される「DIN 6」の保証値も一致するとは限りません。製品を比較する前に、次の項目を確認してください。
- 引用している規格と版
- 数値が単一ピッチ、特定の測定長さ、ラック全長のいずれを指すか
- 累積ピッチ誤差 Fp の値と評価長さ
- 検査方法、検査条件、基準温度
- 仕様が熱処理・最終加工前の値か、加工後の値か
- ラック継ぎ部のピッチ管理を含むか
同一の等級体系内では、等級の数字が小さいほど公差は厳しくなります。ただし、組立後の軸全体が同じ精度を達成できることを意味するものではありません。
2. YYC ラックの精度等級別累積ピッチ誤差
図 1 と表 1 は、YYC 標準ラック(モジュール 2、はすば)について公式サイトで公表している累積ピッチ誤差 Fp です。精度等級や長さによる違いの比較にご利用いただけます。
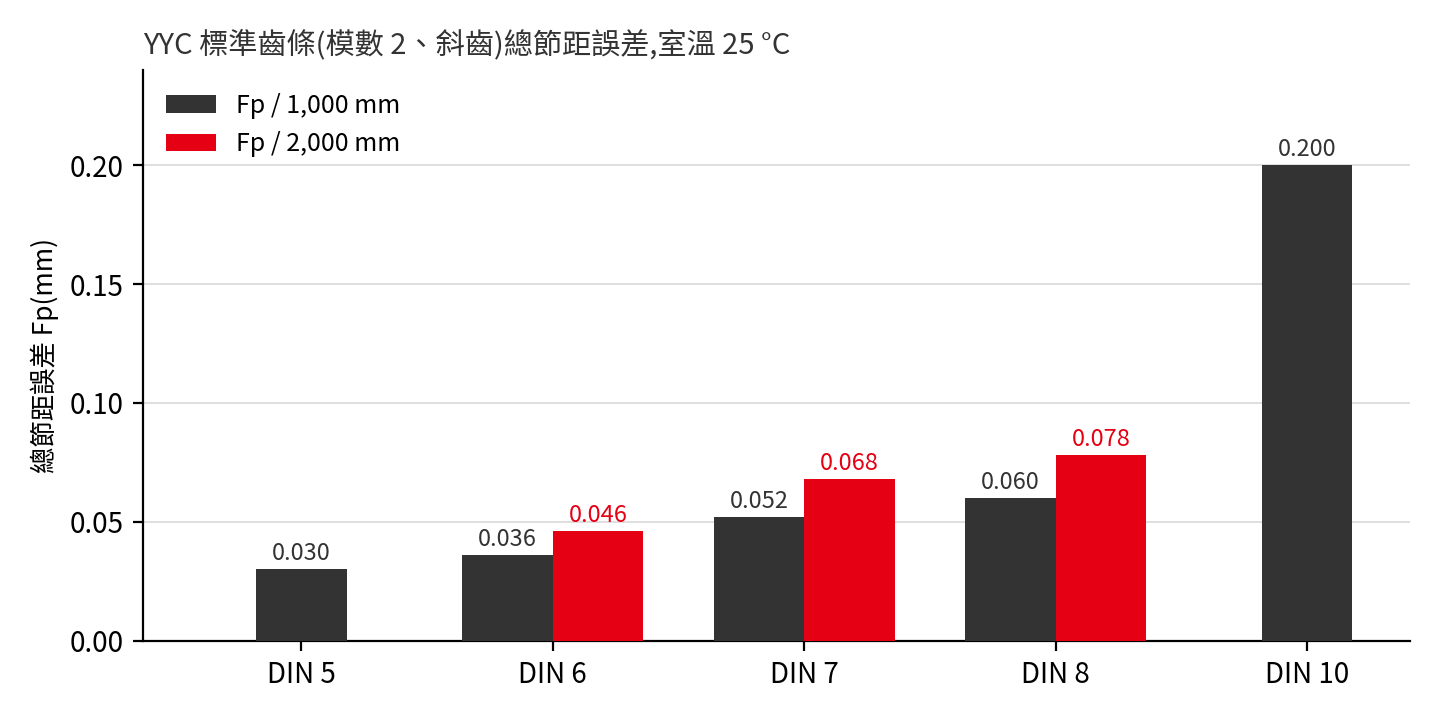
表 1 精度等級別の仕様と Fp / 1,000 mm
| 精度等級 | 歯面仕上げ | 熱処理 / 硬度 | 材質 | Fp / 1,000 mm |
|---|---|---|---|---|
| DIN 5 | 歯研削 | 高周波焼入れ HRC 50–55 | S50C | 0.030 mm |
| DIN 6 | 歯研削 | 高周波焼入れ HRC 50–55 | S50C | 0.036 mm |
| DIN 7 | 歯研削 | 高周波焼入れ HRC 50–55 | S50C | 0.052 mm |
| DIN 8 | 精密切削 | なし | S50C | 0.060 mm |
| DIN 10 | 精密切削 | 高周波焼入れ HRC 50–55 | S50C | 0.200 mm |
注:数値は YYC 公式サイトのモジュール 2 はすば製品ページより引用し、室温 25 °C を基準としています。2,000 mm 仕様の Fp は、DIN 6 が 0.046 mm、DIN 7 が 0.068 mm、DIN 8 が 0.078 mm です。Fp はモジュールが大きくなるほど増加し、例えば DIN 6、モジュール 5、1,000 mm では 0.040 mm です。貴社の受入れ試験が 20 °C 基準の場合は、事前にご相談ください。実際の仕様は製品ページ、図面、または双方で確認した仕様に従います。
DIN 5 は 1,000 mm 長さのみ(モジュール 2、3)の提供です。DIN 6~DIN 10 の一部モジュールは 2,000 mm も提供しています。各モジュールの供給長さは製品ページをご確認ください。
上記のデータから、ラック長さが 2 倍になっても Fp は比例して増加しないことがわかります。DIN 6 の場合、2,000 mm ラックの Fp は 0.046 mm で、1,000 mm の値の 2 倍(0.072 mm)を下回ります。したがって長ストロークの用途では、ラック長さも精度等級と同様に重要なパラメータとなります(第 4 節参照)。
3. 軸全体の誤差予算を立てる
選定はラックのカタログからではなく、工具中心点、スライド、作業位置における要求から出発すべきです。まず、指定ストロークと使用条件のもとで軸全体に許容される位置決め誤差を明確にします。
ラック駆動軸の位置決め誤差はラック単体によるものだけではなく、ラック継ぎ、ピニオンの振れ、減速機のロストモーション、取付精度、構造の変形、熱膨張、制御系(図 2)も含まれます。各誤差には許容値を配分する必要があります。誤差の合成方法(単純加算または統計的手法)は機械メーカーが決定し、測定データまたは検証済みの工学モデルに基づいて行います。
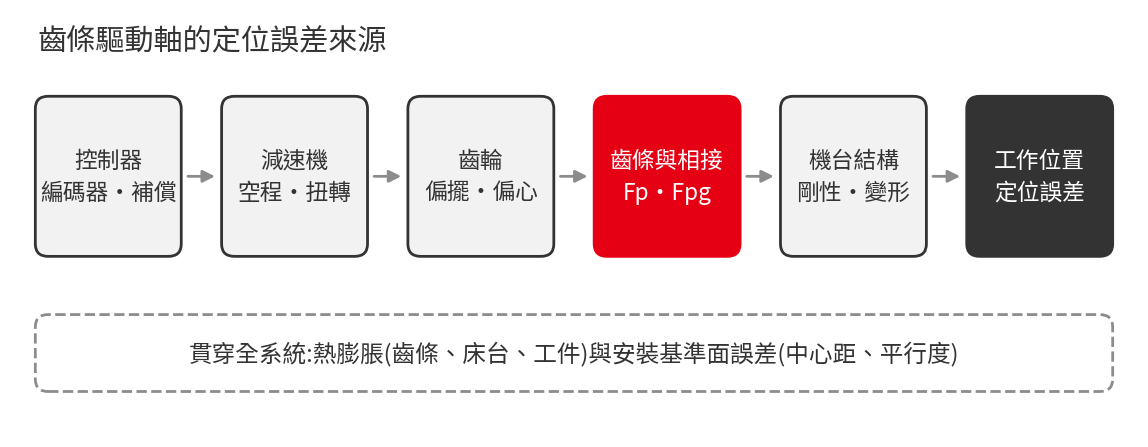
表 2 誤差要因と管理方法
| 誤差要因 | 主な原因 | 管理方法 |
|---|---|---|
| ラック | 累積ピッチ誤差と局部的なピッチ変動 | 評価長さごとに公差を設定し、検査データを確認する |
| ラック継ぎ | 継ぎ部のピッチ不連続、段差、角度ずれ | ゲージで位置決めし、継ぎ部を一つずつ確認する |
| ピニオン | 振れ、歯形精度、取付偏心 | 内径またはスプラインのはめあい、振れ、軸肩精度を管理する |
| 減速機 | ロストモーション、ねじり変形、減速比誤差 | 実負荷トルク下で測定したバックラッシまたはロストモーションのデータを用いる |
| 取付面 | 組立中心距離、平行度、取付基準面の誤差 | 取付基準面を加工し、締結後にラックの位置合わせを確認する |
| 構造 | ガントリ、軸受、ブラケット、ベースの変形 | 剛性を計算し、双方向負荷で検証する |
| 熱影響 | ラック、ベッド、ワークの熱膨張 | 温度範囲を定め、必要に応じて補正する |
| コントローラ | エンコーダ分解能、追従誤差、補正テーブル | フィードバック構成と校正方法を計画する |
ラックへの配分量が決まれば、選定には「高精度」といった定性的な表現ではなく、明確な数値上限が必要になります。
4. 長ストロークと複数ラックの継ぎ
ストロークがラック 1 本の長さを超える場合は、継ぎ誤差もあわせて評価しなければなりません。ラック単体の歯形品質が良好であっても、軸全体では累積誤差が過大になったり、各継ぎ部で周期的な振動が生じたりする可能性があります。
4.1 ラック継ぎ誤差の見積り
YYC カタログによると、複数のラックを継いだ場合の誤差は次の式で見積もることができます。
2 種類の長さを組み合わせる場合は、各ラックの長さに対応する Fp を代入します。
4.2 計算例:ストローク 3,000 mm
計算条件は次のとおりです。
- 軸ストローク:3,000 mm、ピッチ誤差補正なし
- 軸全体の最大許容位置決め偏差:0.20 mm。うち 0.12 mm をラック継ぎ誤差に、残りの 0.08 mm をその他の誤差要因に配分
- ラック:モジュール 2、はすば。ゲージ:DIN 6 ゲージ、Fpg = 0.025 mm(DIN 5 の継ぎにも DIN 6 ゲージを使用)
図 3 は 3 種類のラック構成について継ぎ誤差の累積結果を比較したもので、計算過程は表 3 に示します。
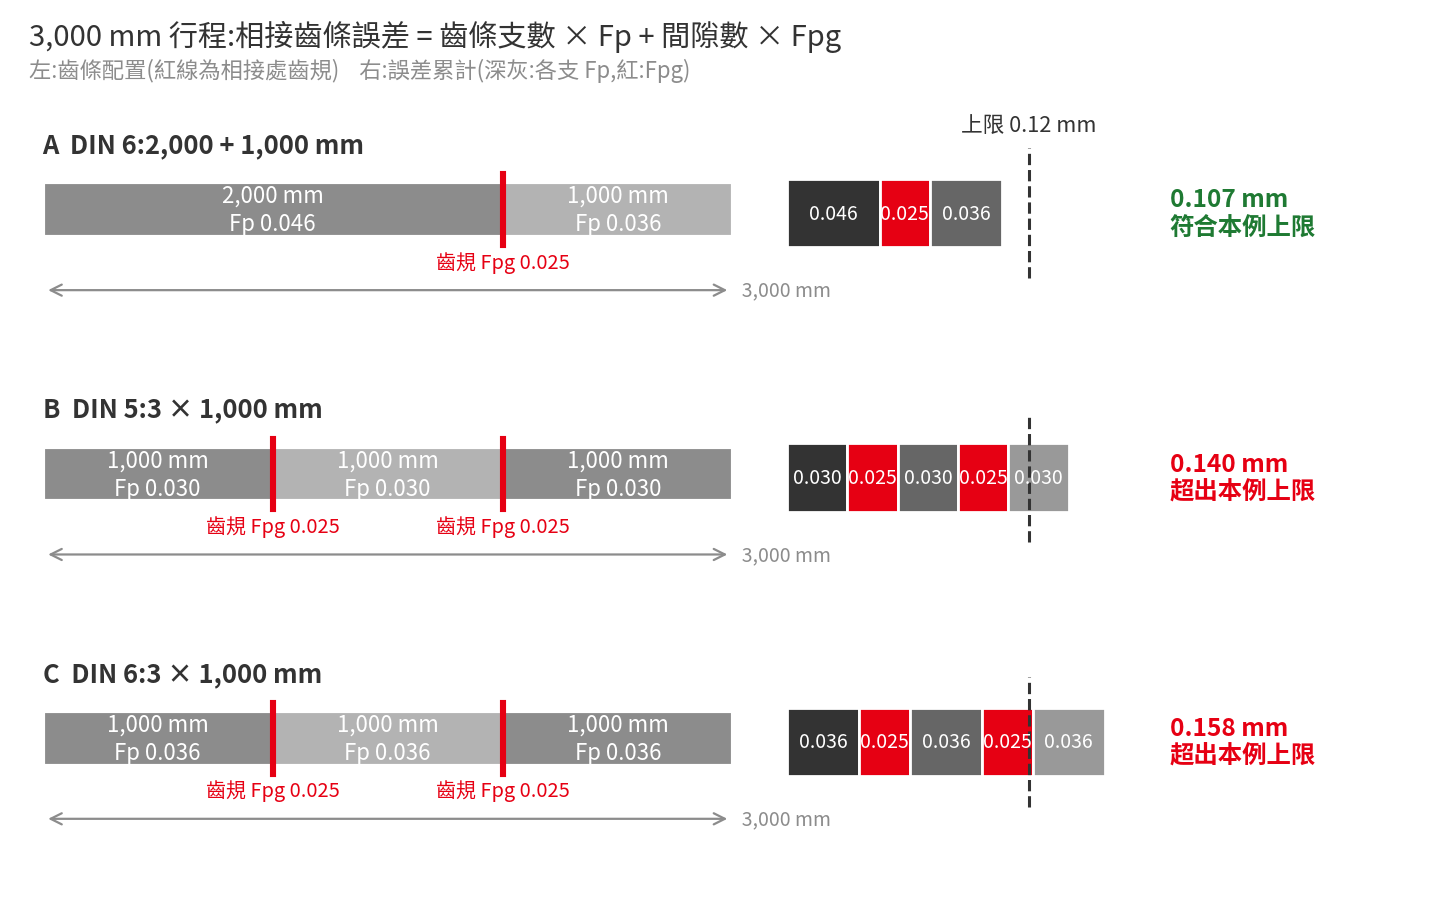
注:図中の Fp、Fpg はいずれも公差上限値であり、ラック継ぎ誤差は各上限を単純加算した最大値です。実測精度ではありません。0.12 mm は本例で仮定した配分量です。本例は選定方法を説明するためのものです。
表 3 ラック継ぎ誤差の計算結果
| 構成 | ラックの組合せ | 計算式 | 結果 | 判定 |
|---|---|---|---|---|
| A | DIN 6:2,000 mm + 1,000 mm | 0.046 + 0.036 + 1 × 0.025 | 0.107 mm | 適合 |
| B | DIN 5:3 × 1,000 mm | 3 × 0.030 + 2 × 0.025 | 0.140 mm | 超過 |
| C | DIN 6:3 × 1,000 mm | 3 × 0.036 + 2 × 0.025 | 0.158 mm | 超過 |
構成 A は継ぎ本数が最も少なく、累積誤差は 0.107 mm で配分上限内に収まります。構成 B は単体精度の高い DIN 5 を採用していますが、ラック 3 本・継ぎ目 2 か所が必要となり、累積は 0.140 mm、構成 C は 0.158 mm となります。継ぎ部で加わるゲージ誤差が単体精度の優位性を相殺する場合があり、等級の数字だけでは判断できないことがわかります。
なお、本例は選定方法を示すためのものであり、構成 B、C のラック精度が不十分であることを意味するものではありません。表 3 ではすべて公差上限を用いており、ラック継ぎ誤差は各上限を単純加算した最大値、0.12 mm の配分量も仮定条件です。軸全体の要求が緩い場合や、ピッチ誤差補正を用いる場合は、同じ構成でも要求を満たす可能性があります。
上式は各誤差を単純加算しているため、保守的な見積りです。実際の継ぎ誤差は各ラックの誤差分布と継ぎ施工の品質によって決まります。残りの 0.08 mm でピニオンの取付、減速機のロストモーション、リニアガイドの位置合わせ、構造の変形、熱膨張、制御誤差をカバーする必要があり、これらの合計がすでに 0.08 mm を超えている場合は、ラックの等級を上げるだけでは目標を達成できません。
4.3 継ぎ施工のポイント
複数のラックを継ぐ場合は、次の 3 項目をそれぞれ確認してください。
- ラック単体のピッチ性能:各ラックの累積ピッチ誤差と局部的なピッチ変動
- 継ぎ部の連続性:前のラックの最終歯から次のラックの第 1 歯までの実ピッチ
- 取付基準の連続性:機械に沿ったラック取付基準面、歯高位置、平行度、真直度
継ぎ本数が少ないほどピッチ不連続の可能性は低くなり、これは YYC カタログの設計上の推奨事項でもあります。取付時は各継ぎ部を YYC ゲージで位置決めし、順番にボルトを締結し、最終トルクで締め付けた後に継ぎ部を再確認してください。取付基準面の測定だけでは不十分で、運転に影響する鍵は継ぎ部のかみ合い状態です。
全ストロークで絶対位置決めを行う場合は累積誤差が最も重要です。短距離のインクリメンタル移動が主体の工程では、局部的なピッチ変動、反転時の挙動、繰返し精度の影響のほうが大きくなる場合があります。
4.4 受入れ条件の定義
受入れ時には、次の項目を明確に定義してください。
- 精度または偏差の上限
- 評価長さと測定基準
- 測定方向と負荷条件
- 基準温度(YYC の公表値は 25 °C 基準)
- 要求対象がラック単体、取付後のラック、軸全体のいずれか
- 最終精度報告で補正を認めるか
5. 位置決め精度・繰返し精度・バックラッシの違い
次の性能項目は定義が異なるため、混同しないでください。
表 4 性能項目とラック精度等級の関係
| 性能項目 | 定義 | ラック精度等級を上げる効果 |
|---|---|---|
| 位置決め精度 | 全ストロークにおける指令位置と実位置の差 | 累積ピッチ誤差が小さいほど有利だが、最終結果は軸全体と補正に左右される |
| 繰返し精度 | 同一条件下で同じ位置に戻る能力 | かみ合いの均一性向上が役立つ場合があるが、サーボ調整、摩擦、温度、構造も同様に重要 |
| 反転誤差 | 逆方向から同じ位置に到達したときの差 | ラック精度等級を上げるだけでは、減速機やかみ合いのバックラッシは解消できない |
| 運転の滑らかさ | 速度変動、振動、伝動の均一性 | 歯形品質は有効だが、ピニオン品質、位置合わせ、潤滑、剛性も同様に重要 |
高精度ラックはバックラッシゼロと同義ではありません。反転誤差を低減するには組立中心距離を管理し、必要に応じて予圧デュアルピニオン、低バックラッシ減速機、十分な構造剛性、適切なサーボ制御を組み合わせる必要があります。ラックには同等精度の YYC ピニオンを組み合わせてください。
6. ラック精度等級を上げるべき条件
ラック精度等級を上げることに意味があるのは、軸全体の誤差に占めるラック誤差の割合が大きく、かつ他の要素が改善効果を打ち消さない場合に限られます。
表 5 用途条件と推奨対応
| 用途条件 | 推奨対応 |
|---|---|
| 長距離の絶対位置決めで、位置決め公差が厳しい | まず全ストロークのラック継ぎ誤差(ラック長さと継ぎ本数を含む)を確認する |
| 高速輪郭加工または同期軸 | 局部的なピッチの均一性、ピニオン精度、動剛性、潤滑、サーボ応答もあわせて評価する |
| 負荷下での頻繁な反転 | バックラッシ、減速機のロストモーション、かみ合い予圧、ねじり剛性を主要な設計条件とする |
| 温度変化が大きい、または工程で発熱する | まず熱膨張を計算してからラック精度等級を上げるかを判断し、補正方法と基準条件を定める |
| 一般搬送で、位置決め公差が中程度 | 最大送り力、取付、耐用寿命が要求を満たせば、精密切削ラックで十分な場合がある |
| 取付基準が不良、またはフレーム剛性が不足 | まず機械構造と取付を改善し、その後ラック精度等級の向上を検討する |
熱膨張のオーダー見積り
一般的な炭素鋼や低合金鋼の線膨張係数は、1 m・1 °C あたり約 11~12 µm です。長さ 3 m、均一に 10 °C 上昇した場合で見積もると:
この自由熱膨張量は、第 4 節の例で軸全体に許容される 0.20 mm をすでに上回っています。実際の変形量はラック材質、温度分布、取付拘束、基準構造、フィードバック構成によって異なるため、実機に基づいて計算してください。
7. お見積りに必要な情報
適切な選定提案を行うため、お問い合わせの際は次の情報をご提供ください。
- 総ストロークと有効位置決め長さ
- 要求される位置決め精度、繰返し精度、反転誤差
- 最高速度、加速度、デューティサイクル、反転頻度
- 移動質量、外部加工力、必要送り力
- ラックの取付方向、モジュール、歯形、取付可能スペース
- ピニオン寸法、減速比、減速機のロストモーション、モータデータ
- ラック本数と各ラックの長さ
- 取付基準面の公差と予定している継ぎ方法
- 使用温度範囲、粉じん環境、潤滑方式、期待寿命
- フィードバック位置、およびピッチ誤差補正の有無
8. よくある質問
ラックの DIN 6 とは何を意味しますか?
DIN 6 はラックの精度等級です。YYC のモジュール 2 歯研削はすばラックの場合、25 °C において 1,000 mm あたりの累積ピッチ誤差は 0.036 mm 以下です。数値はモジュールと長さによって異なるため、製品ページまたは図面をご確認ください。
DIN 5 と DIN 6 のラックの違いは何ですか?
YYC のモジュール 2 歯研削はすばラックの場合、1,000 mm あたりの累積ピッチ誤差は DIN 5 が 0.030 mm、DIN 6 が 0.036 mm です。DIN 5 は 1,000 mm 長さのみ(モジュール 2、3)ですが、DIN 6 には 2,000 mm もあります。長ストロークでは継ぎ本数が少ないほどラック継ぎ誤差が小さくなるため、2,000 mm の DIN 6 を継いだほうが 1,000 mm の DIN 5 より優れる場合があります(第 4.2 節の例を参照)。
高精度の歯研削ラックでバックラッシをなくせますか?
なくせません。ラックの精度等級は主にピッチ誤差に影響します。反転誤差を低減するには、組立中心距離の管理、低バックラッシ減速機の採用、構造剛性の確保が必要であり、必要に応じて予圧デュアルピニオンと適切なサーボ制御を組み合わせます。
複数のラックを継ぐ場合、どのように精度を維持しますか?
各継ぎ部をゲージで位置決めし、順番にボルトを締結し、最終トルクで締め付けた後に再確認します。取付基準面の測定だけでは不十分です。設計段階でも継ぎ本数をできるだけ減らしてください。
精密切削の DIN 8 や DIN 10 のラックで十分ですか?
位置決め範囲に余裕のある用途では、最大送り力、取付、耐用寿命が要求を満たせば、精密切削ラックが適した選択となる場合があります。モジュール 2、1,000 mm の場合、S50C 精密切削 DIN 8 の Fp は 0.060 mm、DIN 10 は 0.200 mm です。YYC の DIN 8 精密切削ラックには S50C(熱処理なし)と SCM440(調質)の 2 種類があり、DIN 10 は S50C に高周波焼入れ(HRC 50–55)を施したものです。熱処理なしの精密切削ラックは一般に最大送り力が低くなるため、製品ページに記載の最大送り力をご確認ください。
結論:軸全体が達成すべき性能で仕様を定める
適切なラック精度とは、等級の数字が小さいほど良いということではなく、実際に使用するラック長さと継ぎ本数のもとで、確認された公差値が軸全体の誤差予算に収まることです。
完全な仕様を定めるには、ラックのピッチ性能を、ラック継ぎ、ピニオン精度、減速機のロストモーション、取付、構造剛性、熱変形、フィードバック、補正とあわせて考慮する必要があります。これにより仕様不足を避けつつ、機械が維持できない精度のために余分なコストを支払うことも避けられます。
YYC(原億昌機械)は、DIN 5~DIN 10、モジュール M1.5~M10 の平歯・はすば標準ラックを提供しています。加工方法は歯研削と精密切削、材質は S50C と SCM440 をご用意しています。さらに、ラックとガイドレールを一体化したガイドレール一体型ラックもございます。YYC 電子カタログをダウンロードいただくか、用途条件をお知らせいただければ、YYC がラックとピニオンを一つの伝動システムとして評価いたします。

