
進行齒條選型時,常見做法是直接指定 DIN 5、DIN 6 或 DIN 8。然而就線性軸而言,較合理的評估方式,是先扣除減速機背隙、齒輪偏擺、齒條安裝、結構變形、回授解析度與熱膨脹等誤差,再確認整軸允許的定位誤差中可分配予齒條的份額。
本文以 YYC 官網公布之總節距誤差為依據,說明如何以數值而非等級規範齒條精度,以避免過度規格化,亦避免期待齒條補償傳動系統其他環節之不足。
1. 以公差數值取代等級作為規範依據
精度等級為溝通用之簡稱,不宜作為唯一之允收依據。同為「DIN 6」,若所引用之標準與版本、量測項目、評估長度或參考溫度不同,其實際意涵亦不相同。
YYC 齒條依 DIN 867 基本齒條齒形製造,公差與精度等級依據 DIN 3962、DIN 3963 與 DIN 3967。
ISO 1328-1:2013 規範單一圓柱漸開線齒輪之齒面公差分級。DIN 與 ISO 之等級即使數字相同,亦不得直接視為等同;不同供應商所標示之「DIN 6」,其保證之數值亦未必一致。比較產品前,應先確認下列項目:
- 所引用之標準與版本
- 數值係指單一齒距、特定量測長度,或整支齒條全長
- 總節距誤差 Fp 之數值與評估長度
- 檢驗方法、檢驗條件與參考溫度
- 規格係熱處理及最終加工前,或加工後之數值
- 是否包含齒條相接之齒距管控
在同一分級系統內,等級數字越小,公差越嚴;惟此並不代表組裝後之整軸可達到相同精度。
2. YYC 齒條各精度等級之總節距誤差
圖 1 與表 1 為 YYC 標準齒條(模數 2、斜齒)於官網公布之總節距誤差 Fp,可供比較不同精度等級與不同長度之差異。
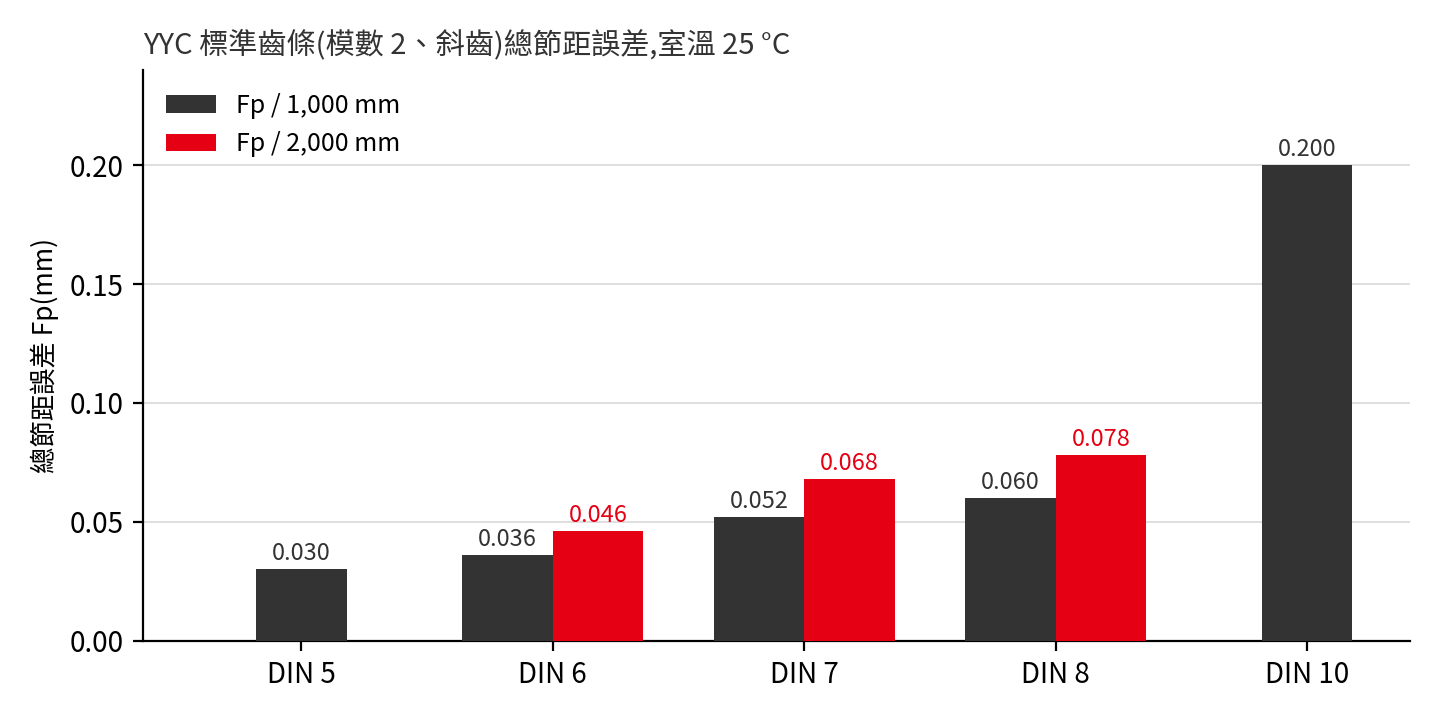
表 1 各精度等級之規格與 Fp / 1,000 mm
| 精度等級 | 齒面處理 | 熱處理 / 硬度 | 材質 | Fp / 1,000 mm |
|---|---|---|---|---|
| DIN 5 | 齒研 | 高週波 HRC 50–55 | S50C | 0.030 mm |
| DIN 6 | 齒研 | 高週波 HRC 50–55 | S50C | 0.036 mm |
| DIN 7 | 齒研 | 高週波 HRC 50–55 | S50C | 0.052 mm |
| DIN 8 | 精銑 | 無 | S50C | 0.060 mm |
| DIN 10 | 精銑 | 高週波 HRC 50–55 | S50C | 0.200 mm |
註:數值取自 YYC 官網模數 2 斜齒產品頁,以室溫 25 °C 為準。2,000 mm 規格之 Fp:DIN 6 為 0.046 mm、DIN 7 為 0.068 mm、DIN 8 為 0.078 mm。Fp 隨模數增大而增加,例如 DIN 6、模數 5、1,000 mm 為 0.040 mm。若貴公司之允收測試以 20 °C 為準,請事先約定。實際規格以產品頁、圖面或雙方確認之規格為準。
DIN 5 僅提供 1,000 mm 長度(模數 2、3);DIN 6 至 DIN 10 之部分模數另提供 2,000 mm,各模數之供應長度以產品頁為準。
由上述數據可知,齒條長度加倍時,Fp 並未等比例增加。以 DIN 6 為例,2,000 mm 齒條之 Fp 為 0.046 mm,低於 1,000 mm 數值之兩倍(0.072 mm)。因此在長行程應用中,齒條長度與精度等級同為關鍵參數,詳見第 4 節。
3. 建立整軸誤差預算
選型應以刀具中心點、滑座或工作位置之需求為起點,而非自齒條型錄出發。首先須界定在指定行程與使用條件下,整軸所允許之定位誤差。
齒條驅動軸之定位誤差並非僅來自齒條本身,尚包含齒條相接、齒輪偏擺、減速機空程、安裝精度、結構變形、熱膨脹與控制系統(圖 2)。各項誤差均應分配允許值;誤差之合成方式(直接相加或統計方式)由機械廠決定,並以量測數據或經驗證之工程模型為依據。
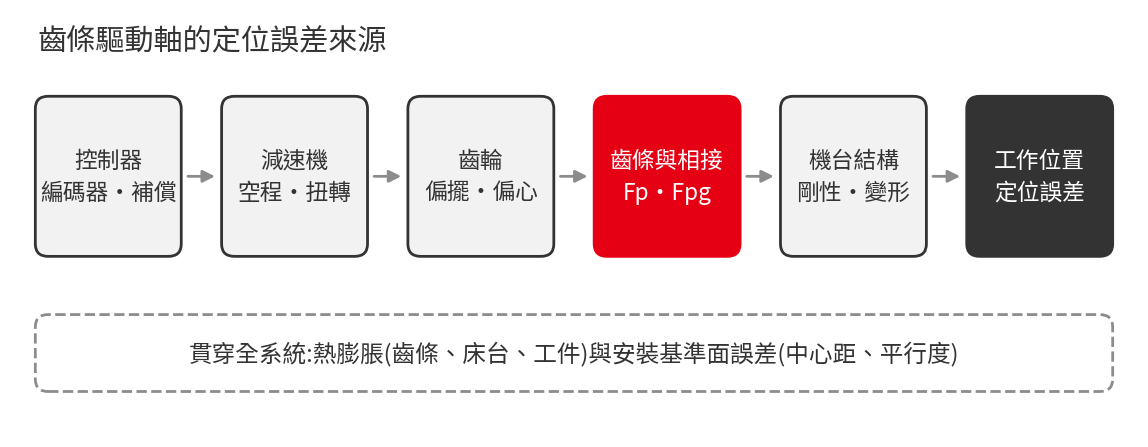
表 2 各誤差來源與管控方式
| 誤差來源 | 主要成因 | 管控方式 |
|---|---|---|
| 齒條 | 總節距誤差與局部齒距變動 | 依評估長度訂定公差,並確認檢驗數據 |
| 齒條相接 | 相接處齒距不連續、高低差或角度偏差 | 以齒規定位,逐一檢查每個相接處 |
| 齒輪 | 偏擺、齒形精度、安裝偏心 | 管控內孔或花鍵配合、偏擺與軸肩精度 |
| 減速機 | 空程、扭轉變形、減速比誤差 | 採用實際負載扭矩下量測之背隙或空程數據 |
| 安裝面 | 裝配中心距、平行度、安裝基準面誤差 | 加工安裝基準面,鎖付後檢查齒條對位 |
| 結構 | 龍門、軸承、支架或基座變形 | 計算剛性,並以雙向負載驗證 |
| 熱影響 | 齒條、床台與工件之熱膨脹 | 訂定溫度範圍,必要時進行補償 |
| 控制器 | 編碼器解析度、追隨誤差、補償表 | 規劃回授架構與校正方式 |
決定齒條之分配額度後,選型即需要明確之數值上限,而非「高精度」等定性描述。
4. 長行程與多支齒條相接
行程超過單支齒條長度時,必須將相接誤差一併納入評估。即使單支齒條之齒形品質良好,整軸仍可能產生過大之累積誤差,或於各相接處出現週期性振動。
4.1 相接齒條誤差之估算
依 YYC 型錄,多支齒條相接後之誤差可依下式估算:
兩種長度混用時,各支齒條以其長度對應之 Fp 代入。
4.2 計算範例:3,000 mm 行程
計算條件如下:
- 軸行程:3,000 mm,不使用齒距誤差補償
- 整軸允許最大定位偏差:0.20 mm,其中分配予相接齒條誤差者為 0.12 mm,其餘 0.08 mm 供其他誤差來源使用
- 齒條:模數 2、斜齒;齒規:DIN 6 齒規,Fpg = 0.025 mm(DIN 5 之相接同樣採用 DIN 6 齒規)
圖 3 比較三種齒條配置之相接齒條誤差累計結果,計算過程列於表 3。
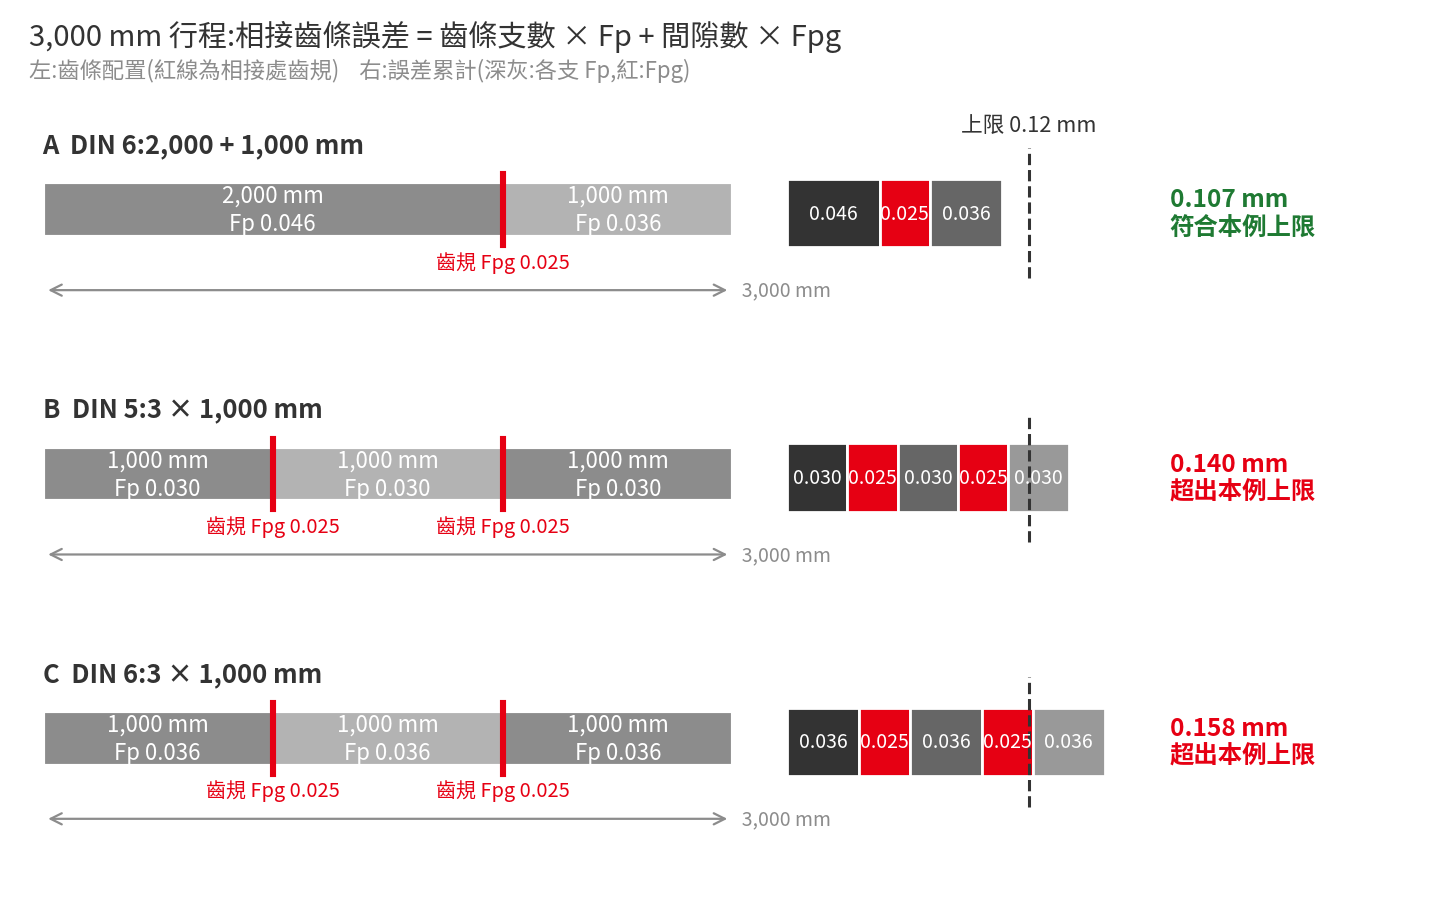
註:圖中 Fp、Fpg 均為公差上限值,相接齒條誤差為各項上限直接相加之最大可能值,並非實測精度;0.12 mm 為本範例假設之分配額度。本範例用於說明選型方法。
表 3 相接齒條誤差計算結果
| 配置 | 齒條組合 | 計算式 | 結果 | 判定 |
|---|---|---|---|---|
| A | DIN 6:2,000 mm + 1,000 mm | 0.046 + 0.036 + 1 × 0.025 | 0.107 mm | 符合 |
| B | DIN 5:3 × 1,000 mm | 3 × 0.030 + 2 × 0.025 | 0.140 mm | 超出 |
| C | DIN 6:3 × 1,000 mm | 3 × 0.036 + 2 × 0.025 | 0.158 mm | 超出 |
配置 A 之相接支數最少,誤差累計為 0.107 mm,符合分配上限。配置 B 雖採用單支精度較高之 DIN 5,但需 3 支齒條與 2 處相接,累計為 0.140 mm;配置 C 則為 0.158 mm。可見相接處增加之齒規誤差,可能抵銷單支齒條精度之優勢,僅憑等級數字無法判斷。
須說明的是,本範例之目的在於示範選型方法,並非表示配置 B、C 之齒條精度不足。表 3 所採用者皆為公差上限,相接齒條誤差為各項上限直接相加之最大可能值,0.12 mm 之分配額度亦為假設條件;若整軸要求較寬鬆,或採用齒距誤差補償,同樣之配置仍可能符合需求。
上式將各項誤差直接相加,屬保守估算;實際相接誤差取決於各支齒條之誤差分布與相接施工品質。其餘 0.08 mm 須涵蓋齒輪安裝、減速機空程、線軌對位、結構變形、熱膨脹與控制誤差;若上述項目之合計已超過 0.08 mm,僅提升齒條等級仍無法達成目標。
4.3 相接施工要點
多支齒條相接時,應分別檢查下列三項:
- 單支齒距表現:各支齒條之總節距誤差與局部齒距變動
- 相接連續性:前一支最後一齒至下一支第一齒之實際齒距
- 安裝基準連續性:沿機台之齒條安裝基準面、齒高位置、平行度與真直度
相接支數愈少,齒距不連續之機會愈低,此亦為 YYC 型錄之設計建議。安裝時應以 YYC 齒規於每個相接處定位,依順序鎖付螺栓,並於最終扭力鎖付後再次檢查相接處。僅量測安裝基準面並不足夠,因相接處之嚙合狀態方為影響運轉之關鍵。
整個行程採絕對定位時,累積誤差最為關鍵;若製程以短距離增量移動為主,則局部齒距變動、反向行為與重複精度之影響可能更大。
4.4 允收條件之定義
允收時應明確定義下列項目:
- 精度或偏差上限
- 評估長度與量測基準
- 量測方向與負載條件
- 參考溫度(YYC 公布之數值以 25 °C 為準)
- 要求對象為齒條本身、安裝後之齒條,或整軸
- 最終精度報告是否允許補償
5. 定位精度、重複精度與背隙之區分
下列性能項目之定義不同,不宜混用:
表 4 性能項目與齒條精度等級之關係
| 性能項目 | 定義 | 提高齒條精度等級之效果 |
|---|---|---|
| 定位精度 | 全行程中,指令位置與實際位置之差異 | 總節距誤差越小越有利,但最終結果仍取決於整軸與補償 |
| 重複精度 | 相同條件下回到同一位置之能力 | 嚙合一致性提高可能有助益,但伺服調整、摩擦、溫度與結構亦同樣重要 |
| 反向誤差 | 自相反方向到達同一位置之差異 | 單靠提高齒條精度等級,無法消除減速機或嚙合背隙 |
| 運轉平順性 | 速度波動、振動與傳動一致性 | 齒形品質有助益,但齒輪品質、對位、潤滑與剛性亦同樣關鍵 |
高精度齒條不等同於零背隙。欲降低反向誤差,須控制裝配中心距,並視需求搭配預壓雙齒輪、低背隙減速機、足夠之結構剛性與適當之伺服控制。齒條亦應搭配精度相當之 YYC 齒輪。
6. 提高齒條精度等級之適用條件
僅當齒條誤差占整軸誤差之比例相當,且其他環節不會抵銷改善效果時,提高齒條精度等級方具意義。
表 5 應用條件與建議做法
| 應用條件 | 建議做法 |
|---|---|
| 長距離絕對定位,定位公差嚴格 | 優先檢視全行程之相接齒條誤差,包括齒條長度與相接支數 |
| 高速輪廓加工或同步軸 | 一併評估局部齒距一致性、齒輪精度、動態剛性、潤滑與伺服響應 |
| 負載下頻繁換向 | 將背隙、減速機空程、嚙合預壓與扭轉剛性列為主要設計條件 |
| 溫度變化大或製程發熱 | 先計算熱膨脹,再決定是否提高齒條精度等級,並訂定補償方式與參考條件 |
| 一般搬運,定位公差中等 | 最大進給力、安裝與使用壽命符合需求時,精銑齒條可能已足夠 |
| 安裝基準不佳或機架剛性不足 | 先改善機械結構與安裝,再考慮提高齒條精度等級 |
熱膨脹之數量級估算
一般碳鋼或低合金鋼之線膨脹係數約為每公尺每 °C 11–12 µm。以 3 m 長度、均勻升溫 10 °C 估算:
此自由熱膨脹量已超過第 4 節範例中整軸允許之 0.20 mm。實際變形量取決於齒條材質、溫度分布、安裝拘束、基準結構與回授配置,應以實際機台計算。
7. 詢價所需資訊
為提供適切之選型建議,請於詢價時提供下列資訊:
- 總行程與有效定位長度
- 要求之定位精度、重複精度與反向誤差
- 最高速度、加速度、工作週期與換向頻率
- 移動質量、外部加工力與所需進給力
- 齒條安裝方向、模數、齒型與可用安裝空間
- 齒輪尺寸、減速比、減速機空程與馬達資料
- 齒條支數與每支長度
- 安裝基準面公差與預計之相接方式
- 使用溫度範圍、粉塵環境、潤滑方式與預期壽命
- 回授位置,以及是否使用齒距誤差補償
8. 常見問題
齒條之 DIN 6 代表什麼?
DIN 6 為齒條之精度等級。以 YYC 模數 2 齒研斜齒齒條為例,於 25 °C 時,每 1,000 mm 之總節距誤差為 0.036 mm 以下。數值隨模數與長度而異,以產品頁或圖面為準。
DIN 5 與 DIN 6 齒條有何差異?
以 YYC 模數 2 齒研斜齒齒條為例,每 1,000 mm 之總節距誤差,DIN 5 為 0.030 mm,DIN 6 為 0.036 mm。DIN 5 僅提供 1,000 mm 長度(模數 2、3),DIN 6 另有 2,000 mm。長行程時,相接支數愈少,相接齒條誤差愈小,因此 2,000 mm 之 DIN 6 相接後,可能優於 1,000 mm 之 DIN 5(見第 4.2 節範例)。
高精度齒研齒條能否消除背隙?
不能。齒條精度等級主要影響齒距誤差。欲降低反向誤差,尚須控制裝配中心距、採用低背隙減速機、確保結構剛性,必要時搭配預壓雙齒輪與適當之伺服控制。
多支齒條相接時,如何維持精度?
每個相接處以齒規定位,依順序鎖付螺栓,並於最終扭力鎖付後再次檢查。僅量測安裝基準面並不足夠。設計時亦應盡量減少相接支數。
精銑 DIN 8 或 DIN 10 齒條是否足夠?
定位範圍較寬之應用,若最大進給力、安裝與使用壽命符合需求,精銑齒條可能即為合適之選擇。以模數 2、1,000 mm 為例,S50C 精銑 DIN 8 之 Fp 為 0.060 mm,DIN 10 為 0.200 mm。YYC 之 DIN 8 精銑齒條有 S50C(未熱處理)與 SCM440(調質)兩種;DIN 10 為 S50C 經高週波處理(HRC 50–55)。未熱處理之精銑齒條,其最大進給力通常較低,請以產品頁標示之最大進給力為準。
結論:以整軸必須達成之性能作為規範
正確之齒條精度,並非等級數字愈小愈好,而是在實際使用之齒條長度與相接支數下,經確認之公差數值可納入整軸誤差預算。
完整之規格,應將齒條之齒距表現,與齒條相接、齒輪精度、減速機空程、安裝、結構剛性、熱變形、回授及補償一併考量,以避免規格不足,亦不為機台無法維持之精度付出多餘成本。
YYC 原億昌機械提供 DIN 5 至 DIN 10、模數 M1.5 至 M10 之直齒與斜齒標準齒條,加工方式包含齒研與精銑,材質包含 S50C 與 SCM440;另有齒條與導軌一體化之導軌齒條。歡迎下載 YYC 電子型錄,或提供應用條件,由 YYC 將齒條與齒輪視為完整傳動系統進行評估。

